
Usinage des thermoplastiques : procédé, CNC et choix
 Nath
•
15 octobre 2026
Quand vous devez obtenir une pièce technique nette, stable et fidèle au plan, chaque détail compte. Les tolérances, la forme, l’état de surface et le délai peuvent tout changer, surtout quand il faut produire vite sans sacrifier la qualité. L’usinage thermoplastique répond justement à ces besoins : il transforme une matière en pièce utile, avec une logique de précision et de sur-mesure. Ce procédé permet de comprendre quand l’utiliser, quels matériaux choisir, et comment éviter les défauts qui coûtent du temps et de l’argent.
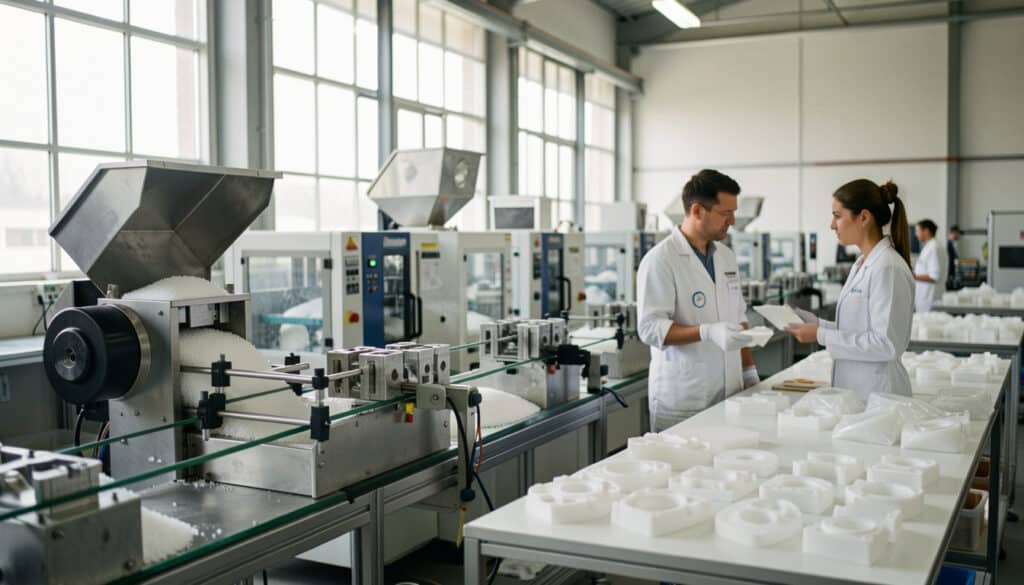
Dans un atelier, cette approche facilite la fabrication de pièces unitaires, de prototypes ou de petites séries, tout en gardant un bon contrôle du résultat. Vous allez voir comment fonctionne ce procédé, ses limites, ses variantes CNC, et les critères qui aident à choisir la bonne solution.
Comprendre le procédé et son rôle en fabrication technique
Le usinage thermoplastique est un procédé de fabrication par enlèvement de matière appliqué à une matière plastique. Contrairement au moulage, on part d’un brut que l’on façonne jusqu’à obtenir la pièce voulue. Cette logique convient très bien quand la fabrication exige une adaptation fine, une petite série ou une géométrie difficile à obtenir autrement. L’usinage apporte aussi une précision utile pour les pièces techniques, les supports, les boîtiers ou les éléments d’interface. Pour approfondir ce sujet, consultez notre guide sur entreprise fabrication plastique.
Ce guide aide à comprendre pourquoi ce procédé reste si présent dans l’industrie. On retire de la matière là où c’est nécessaire, ce qui réduit les compromis de conception. Dans certains cas, le plastique usiné remplace avantageusement une solution plus lourde ou plus longue à mettre en œuvre.
Ce que signifie vraiment enlever de la matière
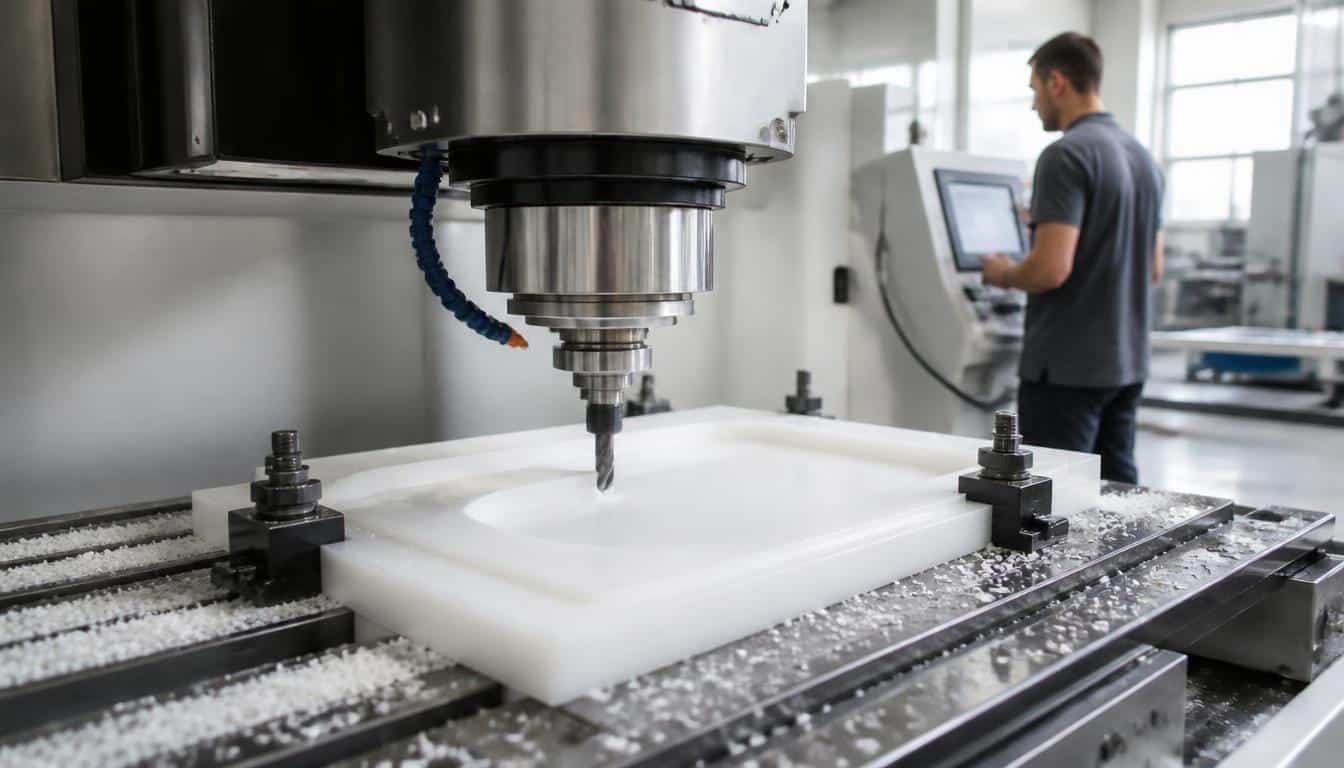
En pratique, l’usinage consiste à partir d’un bloc, d’une plaque ou d’une barre pour créer la forme finale. L’outil enlève des copeaux, couche après couche, jusqu’à obtenir la pièce attendue. Cette méthode de fabrication est idéale quand la matière doit rester stable et quand le dessin demande des ajustements précis. Dans un contexte de thermoplastique, la coupe doit rester propre pour éviter les bavures et préserver la surface.
Le point clé, c’est la maîtrise du volume retiré. Plus la pièce est complexe, plus l’opérateur doit anticiper les contraintes de la matière et l’ordre des passes.
Quand choisir ce procédé plutôt qu’une autre méthode
On choisit l’usinage quand la pièce doit être disponible rapidement, quand le plan évolue, ou quand le besoin ne justifie pas un moule. Il devient pertinent pour des ajustements dimensionnels, des prototypes fonctionnels et des fabrications courtes. Voici les cas les plus fréquents :
- pièce unique à valider avant industrialisation ;
- petite série avec variantes régulières ;
- forme complexe difficile à mouler ;
- besoin de précision sur des cotes localisées.
Les opérations CNC qui transforment une matière plastique
Dans un atelier moderne, la commande numérique pilote une grande partie de la réalisation. Le usinage thermoplastique par cnc offre une répétabilité rassurante, surtout quand plusieurs pièces doivent rester identiques. Le fraisage sert à créer des poches, des contours et des surfaces planes, tandis que le tournage façonne les formes cylindriques. Le perçage, lui, prépare les assemblages ou les passages techniques.
Le contrôle du plan reste central à chaque étape. L’outil doit être choisi selon la matière, la coupe et la précision attendue. Un atelier ajuste alors les vitesses, les passes et l’ordre des opérations pour préserver la pièce et limiter les écarts. C’est là que la cnc change vraiment la qualité finale.
Pourquoi la commande numérique change la qualité finale
La cnc réduit les écarts entre deux pièces, même quand la série est courte. Elle stabilise les trajectoires, sécurise les angles et améliore le contrôle des dimensions. Dans la fabrication de pièces techniques, cette régularité évite les reprises inutiles. L’outil travaille selon un programme défini, ce qui limite les imprécisions liées à l’intervention manuelle.
Cette maîtrise est utile pour les formes complexes, les perçages multiples et les surfaces qui doivent rester propres après coupe.
Comment un plan pilote chaque étape du processus
Le plan sert de fil conducteur. Il indique les cotes, les tolérances, les perçages et les zones à protéger. Sans ce repère, la pièce peut perdre en cohérence. En atelier, chaque outil est choisi pour respecter ce cadre, puis le contrôle valide la conformité à la fin de l’opération.
Voici les opérations les plus courantes et leur utilité :
- fraisage pour créer formes et poches ;
- tournage pour les axes et cylindres ;
- perçage pour les passages et fixations ;
- taraudage pour les filetages ;
- chanfreinage pour faciliter l’assemblage.
Choisir le bon matériau selon l’usage de la pièce
Le choix du matériau détermine souvent la réussite de la pièce. En usinage thermoplastique, tous les plastiques ne réagissent pas de la même façon : certains sont très stables, d’autres plus sensibles à la température ou à la coupe. Le POM se travaille facilement, le PMMA offre une belle transparence, tandis que le polycarbonate supporte mieux les chocs. Le PEEK, le PTFE ou certains composite demandent davantage de maîtrise, mais ils répondent à des contraintes plus sévères.
Il faut regarder la matière, la température d’usage, la surface attendue et le coût global. Une pièce technique bien choisie évite les déformations, les retouches et les erreurs de montage. Le bon matériau n’est pas toujours le plus cher ; c’est celui qui répond au besoin réel.
| Matériau | Usage type |
|---|---|
| POM | Pièce mécanique stable et précise |
| PMMA | Pièce transparente et esthétique |
| Polycarbonate | Pièce résistante aux chocs |
| PTFE | Pièce à faible frottement |
| PEEK | Pièce technique à forte température |
Les matières faciles à usiner et celles qui demandent plus de maîtrise
Un matériau simple à couper limite les risques de bavure et d’échauffement. À l’inverse, certains composite ou polymères techniques exigent une coupe plus douce et un meilleur contrôle. La précision dépend alors autant de la matière que de l’expérience de l’atelier. Un mauvais couple outil-matériau peut vite dégrader la surface.
Le bon réflexe consiste à tester la réaction du brut avant de lancer la série.
Comment arbitrer entre performance, coût et usage final
Le choix se fait souvent entre performance pure et budget maîtrisé. Une pièce exposée à la chaleur ou aux contraintes chimiques peut justifier un matériau plus technique, même si le coût augmente. À l’inverse, pour un prototype rapide, un plastique plus accessible suffit parfois. L’objectif est simple : éviter de surdimensionner sans raison.
Quand le besoin est clair, la sélection devient beaucoup plus facile.
Réussir la fabrication sans défauts ni reprises inutiles
Pour éviter les défauts, chaque atelier surveille la température, la coupe et l’état de la surface. Dans l’usinage thermoplastique, un réglage trop agressif peut provoquer des bavures, des fissures ou une déformation de la pièce. Le contrôle doit donc intervenir à plusieurs moments, pas seulement à la fin. Cela permet de corriger vite et de limiter les reprises.
La fabrication gagne en fiabilité quand l’outil reste adapté à la matière et que l’usinage avance par passes mesurées. Une pièce bien tenue, un plan clair et une coupe régulière réduisent les écarts. L’atelier gagne alors en précision et en temps de production.
Les bons réglages pour protéger la matière
Il faut réduire l’échauffement, choisir un outil bien affûté et ajuster la vitesse de coupe. Une avance trop faible frotte la matière, une avance trop forte l’abîme. Le bon équilibre protège la surface et stabilise la pièce. Le contrôle visuel et dimensionnel confirme ensuite que la fabrication suit bien le plan.
Un réglage propre évite souvent une seconde opération inutile.
Les défauts les plus fréquents et comment les anticiper
Les défauts les plus courants sont les bavures, les déformations, les fissures et les marques de coupe. Ils apparaissent souvent quand la température monte trop vite ou quand l’outil n’évacue pas bien les copeaux. Pour les limiter, il faut garder un contrôle constant sur la pièce et vérifier chaque étape. Voici les erreurs à éviter :
- coupe trop rapide sur une matière sensible ;
- outil mal adapté au thermoplastique ;
- serrage excessif de la pièce ;
- absence de contrôle intermédiaire.
Du prototype à la petite série: adapter le procédé au besoin réel
Quand le client veut tester une forme, corriger un plan ou lancer un petit volume, le usinage thermoplastique devient souvent la solution la plus souple. Il permet de réaliser une pièce sans attendre la mise au point d’un moule, ce qui réduit le coût de départ. Pour un prototype, une pièce unique ou une production courte, cette méthode garde une vraie liberté d’adaptation.
Le service rendu est simple à comprendre : on peut demander une modification, réaliser une nouvelle version, puis relancer la production sans repartir de zéro. Cette logique convient aussi quand le besoin évolue vite ou quand le client doit valider un assemblage avant de passer à l’échelle supérieure.
Prototype, série courte ou pièce unique: comment décider
Le bon choix dépend du volume, du délai et du niveau de validation attendu. Pour une pièce unique, l’usinage évite l’investissement d’un moule. Pour une petite série, il garde une bonne souplesse. Pour un prototype, il permet de vérifier le fonctionnement réel avant d’engager plus loin la fabrication.
Si le plan change souvent, cette approche reste la plus rassurante.
Pourquoi éviter un moule quand le besoin évolue vite
Le moulage et l’injection demandent une préparation plus lourde. Si la géométrie bouge encore, le moule peut devenir coûteux et peu pratique. Un procédé plus direct permet alors de tester, corriger et recommencer sans blocage. C’est souvent là que le client gagne du temps.
Le bon arbitrage se fait entre rapidité, coût et liberté de modification.
Comparer les alternatives pour faire le bon choix technique
Comparer les solutions aide à savoir quand l’usinage thermoplastique est le plus rentable. L’injection devient intéressante pour de gros volumes, car le coût unitaire baisse fortement une fois le moule amorti. Le moulage, lui, convient à certaines formes répétitives, tandis que le laser est utile pour des découpes rapides et nettes sur une matière plastique adaptée. Chaque méthode a sa logique.
Le bon choix dépend du volume, du délai, de la complexité et de la précision attendue. Pour une pièce technique en petite série, l’usinage garde souvent l’avantage. Pour une production massive, l’injection prend le dessus. Mieux vaut savoir ce que l’on attend vraiment avant de lancer la fabrication.
Quand l’injection devient plus intéressante
L’injection prend l’avantage dès que la production monte et que la pièce doit rester identique sur un grand nombre d’exemplaires. Le coût du moule se compense alors plus facilement. Cette méthode convient moins aux projets qui changent souvent, mais elle reste redoutable pour les volumes élevés.
Si vous visez une série longue, elle mérite d’être étudiée tôt.
Quand le laser ou le moulage prennent l’avantage
Le laser est pertinent pour une découpe rapide et propre, surtout sur des plaques simples. Le moulage peut convenir quand la forme est stable et que la répétition prime. Dans les deux cas, la pièce gagne en cadence, mais perd parfois en liberté de modification. Le thermoplastique usiné reste alors plus flexible.
Le guide de décision tient en quatre critères : volume, délai, complexité et coût.
FAQ – Questions fréquentes sur le travail des thermoplastiques
Quels thermoplastiques sont les plus simples à travailler ?
Le POM, le PMMA et certains plastiques techniques standards sont souvent plus simples à usiner. Ils réagissent mieux à la coupe et gardent une bonne stabilité de pièce.
Comment éviter qu’une pièce se déforme pendant l’usinage ?
Il faut limiter l’échauffement, bien tenir la pièce et vérifier la température de coupe. Un contrôle régulier aide aussi à repérer les dérives avant qu’elles ne s’installent.
La commande numérique est-elle indispensable pour une pièce précise ?
Pas toujours, mais la cnc améliore nettement la répétabilité et la précision. Pour un atelier qui produit plusieurs exemplaires, elle sécurise la qualité de la pièce.
Quand faut-il préférer l’injection à l’usinage ?
L’injection devient intéressante quand la production est élevée et que le plan ne change plus. Le coût unitaire baisse alors, surtout sur une pièce identique en grande quantité.
Peut-on prévoir un assemblage après la fabrication ?
Oui, c’est fréquent. Une pièce peut être conçue pour recevoir des vis, un collage ou un assemblage mécanique après fabrication, à condition de l’anticiper dès le plan.
Comment comparer le coût entre plusieurs méthodes ?
Il faut regarder le volume, le délai, la complexité et la durée de mise en route. Une pièce simple peut coûter moins cher en laser, tandis qu’une autre sera plus rentable en moulage ou en injection.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie