
Usinage d’une pièce en acier : comment bien choisir
 Nath
•
24 septembre 2026
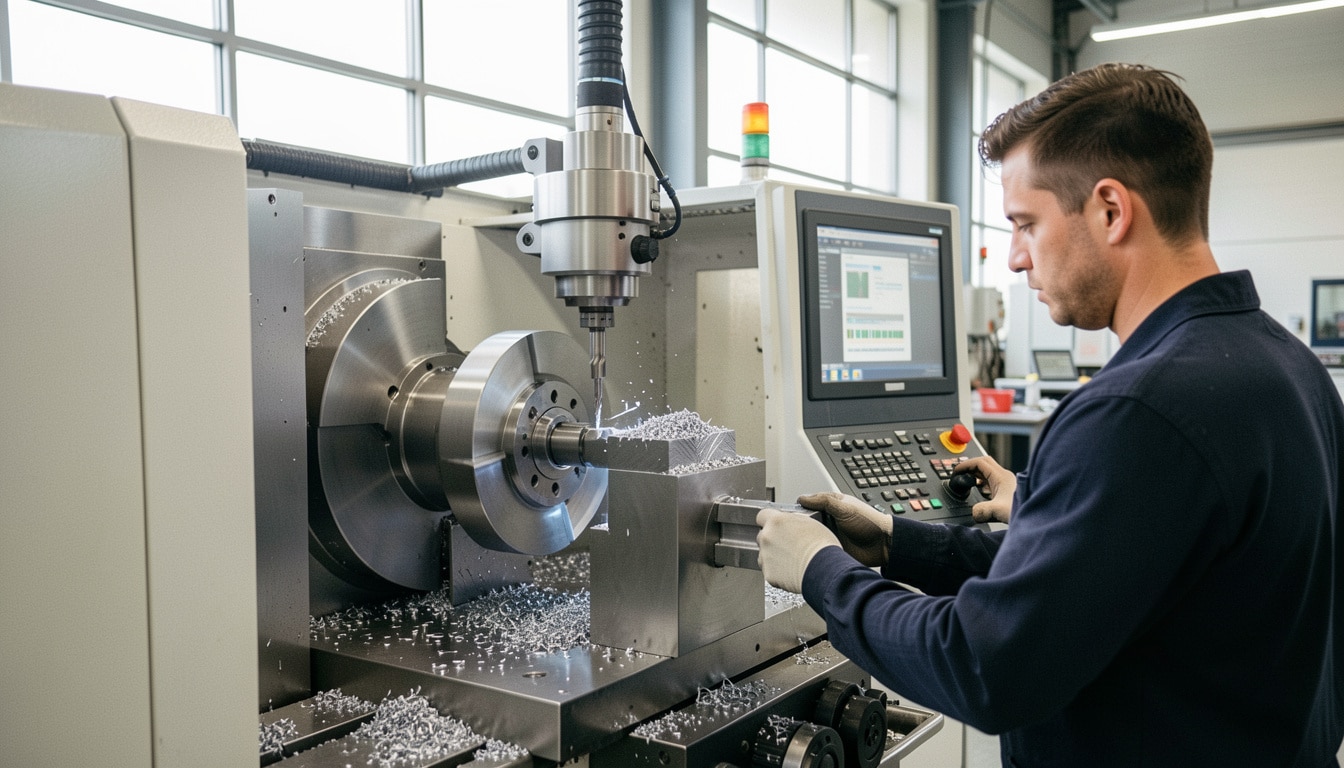
Vous hésitez entre plusieurs solutions pour fabriquer une pièce métallique sans vous tromper ? Le bon choix se joue souvent sur trois points très concrets : la précision, le budget et le délai. l’usinage de pièce acier représente alors une option fiable pour comparer les procédés avant de demander un devis. Il facilite une fabrication adaptée à vos contraintes et garantit un résultat cohérent, surtout si la lecture de la mesure est bien faite dès le départ. En 2026, ce réflexe évite encore beaucoup d’erreurs de fabrication.
Quand vous devez décider vite, l’usinage de pièce acier permet aussi de mettre en face les alternatives, du prototype à la petite série. Vous voyez immédiatement si le tournage, le fraisage ou une autre méthode est la plus pertinente selon la forme, la surface attendue et le niveau d’exigence. C’est précisément ce tri qui aide à mieux maîtriser le budget avant de lancer le projet.
Comment choisir la bonne méthode pour une pièce en acier ?
Le bon arbitrage commence par la forme de la pièce et par le résultat attendu. Si votre pièce est cylindrique, le tournage reste souvent la méthode la plus directe ; si elle est plate ou percée, le fraisage prend l’avantage. Pour une pièce complexe, il faut regarder la précision visée, l’outil disponible et la machine capable d’enchaîner plusieurs opérations sans reprise. Dans un atelier de Nantes, un client a économisé 18 % sur son devis en changeant simplement de méthode.
Le tableau ci-dessous aide à trancher plus vite, surtout quand vous comparez plusieurs devis. Une pièce simple supporte un processus court, tandis qu’une pièce technique demande parfois une machine plus évoluée et un outil spécifique. Si votre besoin ressemble à une pièce cylindrique standard, privilégiez le tournage ; si vous cherchez une pièce à géométrie variée, le fraisage sera plus pertinent. L’idée n’est pas de surpayer, mais d’utiliser la bonne technique.
| Procédé | Complexité, coût, délai, précision |
|---|---|
| Tournage | Simple à moyen, coût contenu, délai court, précision élevée sur l’axe |
| Fraisage | Moyen à complexe, coût variable, délai moyen, bonne précision de surface |
| Multi-axes | Complexe, coût plus haut, délai plus long, précision renforcée |
Tournage, fraisage ou autre procédé : lequel correspond à votre besoin ?
Le tournage convient à une pièce ronde, un arbre ou un axe. Le fraisage sera plus adapté à une pièce plate, une rainure ou un logement. Pour une opération mixte, la machine multi-axes devient utile parce qu’elle limite les reprises et améliore la précision. Une pièce avec peu de contraintes peut passer par un processus standard, mais une pièce à tolérances serrées mérite une méthode plus robuste. C’est là qu’un devis bien lu fait gagner du temps.
Les critères qui font vraiment varier le devis
Le devis change surtout avec la matière, la complexité et le nombre d’opérations. Plus la surface à reprendre est importante, plus l’usinage prend du temps. Le choix de l’outil, le besoin de précision et la disponibilité machine influencent aussi le prix final. Une pièce simple peut rester abordable, alors qu’une pièce technique avec plusieurs perçages demande un budget plus élevé. Comparez toujours le temps de réglage, pas seulement le prix affiché. Pour approfondir ce sujet, consultez notre guide sur usinage en tournage.
Quand une machine multi-axes devient utile
Une machine multi-axes devient intéressante dès qu’une pièce impose plusieurs faces à usiner sans repositionnement. Cette méthode réduit les erreurs, surtout sur une pièce complexe où chaque reprise peut casser la précision. Elle est aussi utile quand vous devez obtenir une pièce régulière sur plusieurs exemplaires. En pratique, si votre pièce combine alésage, contour et poches profondes, la machine multi-axes protège mieux la qualité finale et limite les délais cachés.
Sur mesure, série courte ou prototype : quel niveau de fabrication viser ?
Avant de lancer la fabrication, demandez-vous si vous cherchez un prototype, une pièce unitaire ou une petite série. Ce choix change tout : la fabrication d’une pièce de test sert à valider un design, tandis qu’une série courte vise une production limitée mais répétable. Pour une entreprise qui doit usiner rapidement un remplacement, le sur-mesure permet de créer une pièce adaptée au bon matériau, au bon métal et à la bonne mesure, sans dépendre d’un article standard.
Un fichier CAO et des plans clairs permettent de concevoir plus vite la réalisation. Si le service est disponible en ligne, vous pouvez déposer votre demande et obtenir un devis plus lisible. L’intérêt du sur-mesure est simple : vous gardez la maîtrise du besoin, du matériau et du métal, au lieu de vous adapter à une pièce générique. Dans beaucoup de cas, cette logique évite un second passage atelier.
Prototype, pièce unique ou petite série : comment trancher ?
Voici les cas les plus fréquents : un prototype sert à vérifier l’assemblage ; une pièce unique remplace un élément cassé ; une petite série répond à une demande ponctuelle ; une série plus large sécurise une fabrication répétée. Si votre entreprise doit usiner un premier essai, choisissez la validation rapide. Si le besoin est déjà stabilisé, la réalisation peut passer directement en petite série. Le bon type dépend du niveau de risque que vous acceptez.
- Prototype pour tester une idée avant investissement
- Pièce unitaire pour remplacement urgent
- Petite série pour une production limitée
- Série plus large pour amortir le coût de réglage
Les informations à préparer avant de demander un devis
Préparez le fichier, les plans cotés, la matière souhaitée et la mesure critique à respecter. Indiquez aussi la quantité disponible, le délai attendu et l’usage final de la pièce. Plus l’entreprise reçoit d’informations, plus la fabrication est fiable. Si vous devez concevoir une pièce complexe, ajoutez les tolérances et les zones fonctionnelles. Cette préparation permet de créer un devis plus juste et d’éviter les allers-retours qui ralentissent la réalisation.
Acier, inox ou aluminium : quel matériau choisir avant de lancer la fabrication ?
Le choix du matériau change la tenue, le poids et le prix. L’acier reste souvent le métal le plus équilibré pour une pièce mécanique, car il combine résistance et coût contenu. L’inox devient intéressant si la corrosion est un vrai défi, tandis que l’aluminium sert quand la légèreté prime. En usinage, le matériau influence aussi la surface finale et le temps de travail. Sur un axe de machine, une matière trop tendre peut vite poser problème.
Le processus n’est pas le même selon la matière. Un acier plus dur demande une technique plus lente et un outil plus robuste, alors qu’un métal léger se travaille souvent plus vite. La rectification peut ensuite corriger une surface ou affiner un millimètre critique. Le laser, lui, reste pratique pour la découpe, mais il ne remplace pas toujours l’usinage quand la précision et la tenue mécanique comptent. C’est là que le choix du matériau devient décisif.
Pourquoi l’acier reste souvent le meilleur compromis
L’acier reste un excellent compromis pour une pièce qui doit durer, résister et rester disponible à un coût raisonnable. Il supporte bien les efforts mécaniques, garde une bonne précision et s’adapte à de nombreux processus. Pour une fabrication industrielle, c’est souvent le matériau le plus simple à utiliser sans sacrifier la qualité. Quand la priorité est la robustesse, l’acier garde l’avantage sur beaucoup d’alternatives.
Quand l’inox ou l’aluminium deviennent plus pertinents
L’inox est pertinent si la pièce travaille en milieu humide ou alimentaire. L’aluminium devient intéressant pour alléger un ensemble ou réduire l’inertie. Dans les deux cas, la précision reste bonne, mais la matière change le comportement de la surface et la durée de vie. Si votre pièce doit être portée, déplacée ou exposée à la corrosion, ces matériaux peuvent dépasser l’acier sur un point précis, même si le coût monte parfois.
Les limites d’une découpe laser face à une pièce usinée
Le laser coupe vite, mais il montre vite ses limites sur une pièce qui exige un ajustement fin. Une pièce usinée offre souvent une meilleure tenue mécanique et une meilleure régularité de surface. Le laser convient pour dégrossir, pas toujours pour finaliser. Si votre pièce demande un axe parfait, un alésage ou une cote serrée, l’usinage reste plus sûr. C’est souvent le point qui fait basculer la décision.
Délais, précision et fiabilité : ce qu’il faut vérifier avant de commander
Avant de valider un devis, vérifiez ce que le service promet vraiment. Une pièce peut être disponible en standard sous 5 à 7 jours, en express sous 48 heures, ou en version complexe sous 10 à 15 jours. Le processus compte autant que le prix : une machine bien réglée, un contrôle sérieux et une rectification possible font la différence. Si vous cherchez une pièce fiable, la précision annoncée doit être lisible noir sur blanc.
Une entreprise sérieuse précise ses tolérances, son outil de contrôle et sa capacité à réaliser la fabrication sans mauvaise surprise. L’usinage n’est pas seulement une question de coupe ; il dépend aussi de la mesure finale et de la répétabilité sur plusieurs pièces. Pour optimiser votre achat, demandez si le service est disponible pour un suivi technique et si l’équipe peut obtenir une correction rapide en cas d’écart. C’est souvent ce détail qui sécurise le projet.
Quels contrôles garantissent une pièce conforme ?
Les contrôles utiles sont simples à vérifier : mesure dimensionnelle, contrôle visuel, vérification de surface et test de montage. Une pièce conforme passe aussi par un processus documenté et par une machine adaptée à l’axe ou à la géométrie demandée. Si la précision est critique, demandez le mode de contrôle avant de commander. Ce réflexe vous évite de recevoir une pièce correcte sur le papier, mais inutilisable en atelier.
Comment arbitrer entre délai, précision et coût ?
Si le délai domine, choisissez une solution standardisée. Si la précision domine, acceptez un temps de réglage plus long. Si le coût domine, simplifiez la pièce ou réduisez les reprises. Le bon arbitrage dépend aussi de la fabrication attendue : une pièce simple supporte mieux un délai court, tandis qu’une pièce technique demande plus de soin. Pour obtenir le meilleur compromis, comparez toujours trois offres au minimum.
Quand la rectification devient indispensable ?
La rectification devient indispensable quand la pièce doit atteindre une cote très serrée ou une surface particulièrement propre. Elle corrige un léger défaut d’usinage et améliore la finition finale. Sur une pièce de précision, elle peut faire la différence entre un montage fluide et un blocage. Si votre exigence est élevée, demandez dès le départ si cette étape est prévue. Cela évite de découvrir trop tard qu’un ajustement manque.
FAQ – Questions fréquentes sur la fabrication d’une pièce en acier
Quelle méthode choisir pour une pièce simple en acier ?
Pour une pièce simple en acier, le tournage est souvent le plus rapide si la forme est cylindrique, tandis que le fraisage convient mieux aux formes plates. Le bon choix dépend surtout de la géométrie et du niveau de précision attendu.
Faut-il un fichier CAO pour obtenir un devis ?
Oui, un fichier aide beaucoup, car il clarifie la mesure, la forme et les tolérances. Sans fichier, le devis reste possible, mais le processus est moins précis et le service peut demander plus d’échanges avant de confirmer.
L’usinage convient-il à une pièce unitaire ?
Oui, surtout pour une pièce de remplacement ou un prototype. L’usinage reste pertinent même en petite quantité, car il permet d’adapter le matériau et de sécuriser la précision sans lancer une grande fabrication.
Comment savoir si la précision demandée est réaliste ?
Demandez le niveau de tolérance habituel de la machine et comparez-le à votre besoin. Si la pièce exige une cote très serrée, le prestataire doit confirmer la faisabilité technique avant de lancer l’usinage.
Quels critères comparer entre deux prestataires ?
Comparez le devis, le délai, la disponibilité du service, les contrôles qualité et la capacité à traiter votre matériau. Une pièce peut coûter moins cher chez l’un, mais demander plus de reprises chez l’autre.
Quand faut-il préférer une autre technique de fabrication ?
Si la pièce est très simple et produite en grand volume, une autre technique peut être plus rentable. Le processus d’usinage reste toutefois meilleur dès qu’il faut combiner précision, adaptation matière et géométrie spécifique.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie