
Usinage de pièces en aluminium : méthodes et conseils
 Nath
•
9 septembre 2026
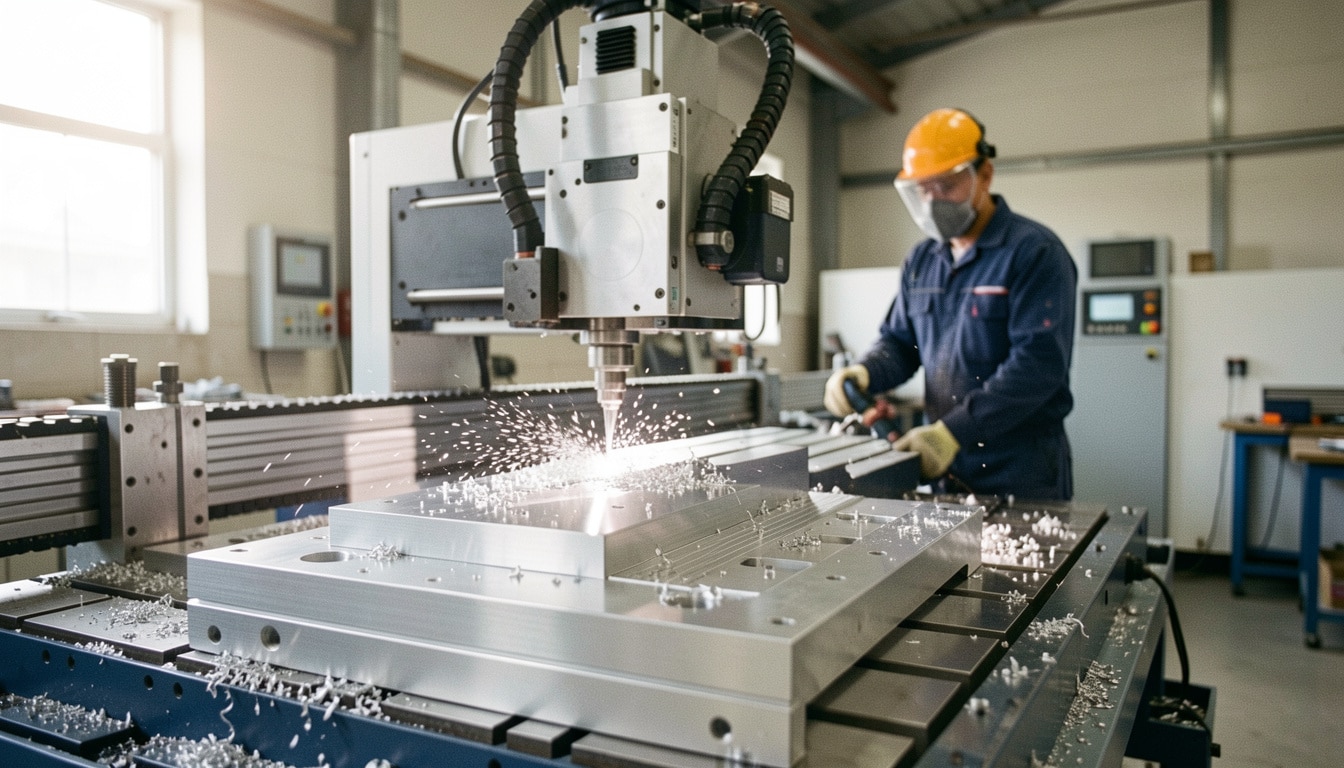
L’usinage de pièces en alu représente aujourd’hui une réponse concrète aux besoins de légèreté, de précision et de fiabilité dans la fabrication moderne. Quand vous cherchez un composant qui tient la route sans alourdir un ensemble, l’aluminium s’impose vite comme une évidence. Ce travail permet de transformer une matière brute en solution utile, que ce soit pour un prototype, une petite série ou une production industrielle. Il garantit aussi un bon niveau de qualité, tout en respectant des contraintes techniques parfois serrées.
Dans la pratique, l’usinage de pièces en alu s’appuie sur un procédé maîtrisé, capable d’offrir des formes nettes et des tolérances précises. Vous allez voir qu’un même projet peut être pensé différemment selon l’usage final, le budget et le niveau d’exigence. C’est justement ce mélange entre souplesse de fabrication et rigueur de mesure qui explique l’intérêt durable de ce métal dans tant de secteurs.
Comprendre l’aluminium et ses usages en fabrication
Pourquoi ce métal est autant choisi pour les pièces techniques
L’aluminium est un métal qui a changé la manière de concevoir une pièce dans de nombreux ateliers. Son premier atout est simple : il est léger, mais il peut offrir une bonne tenue mécanique quand la nuance et l’alliage sont bien choisis. En fabrication industrielle, l’aluminium séduit aussi parce qu’il résiste bien à la corrosion, ce qui aide à préserver la qualité dans le temps. Pour un usinage précis, ce matériau reste agréable à adapter, surtout lorsque l’on veut gagner en vitesse sans sacrifier la mesure.
On retient souvent quatre bases utiles pour comprendre l’aluminium comme matériau de fabrication : il se travaille facilement, il reste léger, il accepte plusieurs alliages, et il peut offrir une bonne qualité de surface après usinage. Dans un contexte industriel, ce métal permet aussi d’adapter une pièce à des contraintes mécaniques très différentes, du simple support à l’élément technique plus exigeant. C’est cette polyvalence qui explique son usage dans l’usinage moderne.
- Dans l’aéronautique, l’aluminium sert à alléger les ensembles sans perdre en résistance mécanique.
- En automobile, il aide à réduire le poids et à améliorer la consommation énergétique.
- En électronique, il protège certains boîtiers tout en facilitant la dissipation thermique.
- Dans le médical, l’aluminium est apprécié pour certaines pièces propres et stables.
- En outillage, il permet de fabriquer rapidement des éléments de test ou de maintien.
Pour vous donner un repère concret, une pièce simple comme un support de 80 mm peut être réalisée dans une nuance standard, alors qu’une pièce technique avec perçages, poches et angles demandera un alliage mieux adapté. L’aluminium peut ainsi offrir une réponse fiable, à condition de bien lire la fonction finale et d’anticiper les contraintes de fabrication.
Comment sélectionner la bonne nuance selon l’usage final
Le choix de la nuance d’aluminium change beaucoup de choses. Une nuance tendre sera plus facile à usiner, tandis qu’une autre offrira davantage de résistance mécanique. Si vous préparez une pièce destinée à l’extérieur, la corrosion doit entrer dans votre réflexion dès le départ. Et si la pièce doit subir des efforts, l’alliage doit être sélectionné avec soin pour conserver une bonne qualité au fil du temps. C’est là que l’expérience du procédé compte vraiment.
| Nuance | Usage courant | Intérêt principal |
|---|---|---|
| 6060 | Profilés et pièces simples | Bonne usinabilité et finition propre |
| 6082 | Composants mécaniques | Bon compromis entre résistance et légèreté |
| 7075 | Pièces techniques exigeantes | Haute résistance mécanique |
Dans la vraie vie, une entreprise peut adapter le choix du matériau selon la série, le budget et le niveau de qualité attendu. Une nuance bien choisie limite les retouches, réduit les risques de corrosion et facilite la mesure finale. Vous gagnez alors en cohérence entre la conception et la fabrication, ce qui évite bien des surprises au moment de l’assemblage.
Les étapes concrètes d’un usinage CNC réussi
Du fichier de conception à la première pièce produite
Un projet cnc commence presque toujours par un fichier clair, souvent issu d’un logiciel de CAO. L’entreprise récupère ensuite les dimensions, la forme et la géométrie attendues pour préparer la fabrication. Vient alors la programmation cnc, où chaque déplacement de machine est défini avec précision. Ce procédé permet d’usiner de manière répétable, tout en gardant le même niveau de mesure d’une pièce à l’autre.
Le parcours de fabrication suit généralement quatre étapes : analyser le besoin du client, préparer le programme cnc, lancer le premier fraisage, puis vérifier la pièce obtenue. Dans une production grand format ou en petite série, cette méthode aide à sécuriser le résultat dès le départ. L’équipement doit être adapté, car la technique utilisée influe directement sur la précision finale et sur la stabilité du procédé.
- Le fraisage cnc sert à créer des surfaces planes, des poches et des contours précis.
- Le perçage cnc permet d’obtenir des trous réguliers avec un bon alignement.
- Le taraudage cnc prépare les filetages pour l’assemblage.
- Le contournage cnc aide à usiner une forme extérieure complexe.
- La reprise en plusieurs passes limite les efforts sur la matière.
Imaginez une pièce de boîtier usinée en trois passes : d’abord l’ébauche, puis l’approche de la forme, enfin la finition. Cette logique réduit les risques de dérive géométrique et améliore la production. En cnc, le bon outil et la bonne profondeur de passe font souvent toute la différence entre une pièce correcte et une pièce vraiment exploitable.
Quelles formes et géométries peut-on réellement usiner ?
Avec une machine cnc bien réglée, on peut usiner une grande variété de forme, mais tout n’est pas possible sans limite. Les poches profondes, les rainures fines, les perçages croisés et certaines géométrie 3D sont réalisables, à condition d’anticiper le rayon de l’outil et l’accès matière. Plus la géométrie devient fermée ou très fine, plus le procédé demande de prudence. La fabrication reste donc une question d’équilibre entre ambition et faisabilité technique.
Une entreprise expérimentée sait adapter le programme cnc à la forme réelle de la pièce. Sur un grand volume, il faut parfois revoir l’ordre des opérations pour éviter les vibrations et préserver la précision. Le client gagne alors une pièce plus propre, avec une meilleure répétabilité. C’est particulièrement vrai quand la géométrie comporte plusieurs changements de niveau, car chaque millimètre compte au moment du fraisage final.
Réussir une pièce en alu sans déformation
D’où viennent les déformations pendant l’usinage ?
La déformation apparaît souvent quand l’aluminium est trop sollicité pendant l’usinage. Une contrainte interne dans la matière, un bridage trop fort ou un copeau évacué dans de mauvaises conditions peuvent modifier la pièce au fil des passes. L’aluminium reste performant, mais il réagit vite aux variations thermiques et mécaniques. C’est pourquoi la fatigue du matériau doit être anticipée dès la préparation du programme, surtout sur une pièce fine.
Les causes les plus fréquentes sont au nombre de quatre : un serrage excessif, un échauffement trop important, un ordre d’opérations mal pensé et un alliage mal choisi. Quand la déformation s’installe, elle peut affecter la qualité dimensionnelle et compliquer la mesure finale. Le bon réflexe consiste alors à réduire la contrainte, à surveiller le copeau et à adapter la technique à la matière réelle plutôt qu’au seul plan théorique.
- Réduire la profondeur de passe pour limiter la contrainte sur l’aluminium.
- Choisir un outil bien affûté pour éviter l’échauffement et la fatigue.
- Stabiliser la pièce avec un bridage réparti et non localisé.
- Adapter la nuance à la résistance recherchée.
- Contrôler la température pendant l’usinage pour préserver la qualité.
Après fabrication, trois contrôles sont essentiels : vérifier la planéité, contrôler les cotes principales et observer l’état des bords. Si la déformation reste faible, elle peut parfois être corrigée par une reprise légère. Sinon, il faut revoir la technique de départ, car une bonne pièce se prépare souvent bien avant la dernière passe.
Les bonnes pratiques pour stabiliser la pièce
Pour stabiliser une pièce en aluminium, il faut penser comme un atelier rigoureux : limiter la fatigue, répartir la contrainte et garder une lecture claire du copeau. Une bonne stratégie consiste à usiner les zones les plus sensibles en fin d’opération, quand la matière est déjà dégrossie. Cette logique aide à préserver la résistance géométrique et à maintenir une bonne qualité de surface.
| Cause | Effet | Correction |
|---|---|---|
| Bridage trop fort | Déformation locale | Répartir l’appui |
| Passes trop profondes | Fatigue de la matière | Réduire l’effort de coupe |
| Outil inadapté | Copeau mal évacué | Changer d’outil et de vitesse |
Le bon réglage dépend aussi de la nuance et de l’alliage. Une pièce mince en aluminium ne supporte pas la même contrainte qu’un bloc massif. En gardant une mesure régulière tout au long du procédé, vous améliorez la stabilité et vous évitez les mauvaises surprises au moment du contrôle final.
Coûts, délais et critères pour bien choisir son prestataire
Ce qui fait varier le délai de fabrication
Le délai dépend d’abord de la production attendue. Une pièce simple peut sortir en quelques jours, alors qu’un projet industriel plus complexe demande davantage de réglages cnc. Le niveau de qualité demandé, la disponibilité de l’entreprise et la quantité de matière influencent aussi le calendrier. Pour un client, la vraie question n’est pas seulement “combien de temps ?”, mais “dans quelles conditions la fabrication peut-elle répondre au besoin ?”.
Voici cinq facteurs qui font varier le délai : la complexité de la pièce, le nombre d’opérations cnc, la disponibilité de l’aluminium, le niveau de contrôle qualité et les finitions demandées. Une production répétitive peut être plus rapide qu’un prototype, mais elle exige une préparation plus poussée en amont. L’entreprise doit donc adapter son organisation jour après jour pour tenir ses engagements sans sacrifier la précision.
- Prototype : délai souvent plus court, avec validation rapide du premier exemplaire.
- Petite série : délai intermédiaire, car le réglage est amorti sur plusieurs pièces.
- Production répétitive : délai optimisé, mais contrôle plus strict à chaque jour de lancement.
- Pièce complexe : délai plus long à cause des opérations cnc supplémentaires.
- Finition spécifique : délai allongé si anodisation ou reprise sont nécessaires.
En pratique, un devis sérieux doit préciser le délai, le niveau d’exigence et les points de contrôle. Cela permet à l’entreprise et au client de répondre au même objectif, sans ambiguïté. Pour une pièce en aluminium, la clarté du planning vaut souvent autant que le prix affiché.
Comment comparer deux offres techniques sans se tromper
Comparer deux offres ne consiste pas seulement à regarder le tarif. Il faut vérifier la qualité annoncée, la précision de mesure, la capacité de production et la manière dont l’entreprise répond aux contraintes du client. Une offre très basse peut cacher un niveau de finition limité, alors qu’une offre plus complète inclut parfois des contrôles utiles. Le bon réflexe est de comparer ce qui est vraiment livré, pas seulement le montant final.
Pour vous guider, regardez cinq critères : la clarté du devis, l’expérience sur l’aluminium, le niveau de précision, les délais annoncés et la capacité à adapter la fabrication. Une entreprise sérieuse sait répondre sur les tolérances, la production et les finitions. Si elle peut offrir un accompagnement technique précis, vous gagnez du temps et vous réduisez les risques de reprise sur la pièce.
| Cas | Coût | Délai | Niveau d’exigence |
|---|---|---|---|
| Prototype | Plus élevé à l’unité | Rapide | Validation fonctionnelle |
| Petite série | Optimisé par lot | Moyen | Répétabilité |
| Production industrielle | Plus compétitif | Cadencé | Contrôle strict |
Si les deux offres semblent proches, demandez comment l’aluminium sera préparé, contrôlé et fini. Cette simple question révèle souvent la différence entre une exécution standard et une fabrication vraiment adaptée à votre pièce.
Finitions, contrôles et conseils pour aller plus loin
Quelles finitions améliorent vraiment l’usage d’une pièce ?
La finition change beaucoup l’usage réel d’une pièce en aluminium. Une anodisation bien choisie améliore la corrosion, renforce l’aspect et peut aussi faciliter l’entretien. Le polissage, lui, apporte une surface plus propre et plus agréable au toucher. D’autres traitements, comme l’ébavurage ou la protection anticorrosion, complètent la production lorsqu’une pièce doit durer. En 2026, ces finitions restent centrales dès qu’on veut offrir un résultat à la fois technique et durable.
Quatre finitions sont particulièrement courantes : anodisation, polissage, sablage et protection de surface. L’anodisation est souvent choisie pour l’aluminium exposé à l’humidité, car elle limite la corrosion et améliore la tenue dans le temps. Le polissage convient à une pièce visible, tandis qu’un revêtement complémentaire peut offrir une meilleure résistance. Si l’usage est mécanique, la finition doit rester cohérente avec la technique de fabrication et les contraintes de production.
- Anodisation pour renforcer la protection et l’aspect.
- Polissage pour améliorer la lisibilité visuelle et le toucher.
- Ébavurage pour supprimer les arêtes coupantes après usinage.
- Protection anticorrosion pour les environnements humides ou extérieurs.
Un exemple simple : une pièce de boîtier anodisée en noir supporte mieux les traces et garde une allure nette plus longtemps. Une autre, polie puis protégée, conviendra mieux à un usage visible en atelier ou en laboratoire. Dans tous les cas, la finition doit répondre à la fonction, pas seulement au rendu.
Les conseils d’expert pour préparer un projet durable
Avant de lancer une fabrication, prenez le temps de préciser la mesure, la nuance et l’environnement d’usage. C’est souvent là que tout se joue. Si la pièce doit être proche de l’inox, soumise à l’humidité ou à des lavages fréquents, la corrosion doit être anticipée dès la conception. Une bonne préparation évite les retouches et donne plus de cohérence à l’ensemble du projet.
Voici quatre conseils pratiques : définir la fonction exacte de la pièce, choisir l’aluminium adapté, vérifier les tolérances dès le départ et demander les contrôles finaux avant validation. Pour les projets combinant laser, découpe et usinage, il faut aussi penser à la compatibilité des opérations. Une entreprise bien organisée peut offrir une fabrication plus fluide, surtout si le client transmet un dossier technique propre.
Au fond, un projet durable repose sur une logique simple : choisir la bonne technique, limiter les risques de corrosion, et garder une vision claire de la production. Si vous préparez bien votre besoin, la pièce finale sera plus fiable, plus résistante et plus facile à intégrer dans votre ensemble.
FAQ – Questions fréquentes sur la fabrication de pièces en aluminium
Quelle nuance d’aluminium choisir pour une pièce technique ?
Le choix dépend de l’effort, de la corrosion et de la précision attendue. Pour une pièce technique, une nuance comme 6082 ou 7075 est souvent retenue selon l’usage final.
Une pièce en aluminium peut-elle être produite en petite série ?
Oui, et c’est même un cas très courant. L’usinage permet d’adapter la fabrication à une petite série tout en gardant une bonne qualité et une production régulière.
Pourquoi la déformation apparaît-elle pendant l’usinage ?
Elle vient souvent d’une contrainte trop forte, d’un mauvais bridage ou d’un échauffement. L’aluminium réagit vite, donc la mesure et la méthode doivent rester cohérentes.
L’anodisation est-elle utile pour toutes les pièces ?
Non, mais elle est très utile quand la corrosion, l’aspect ou la durabilité comptent. Sur certaines pièces, une autre finition suffit selon l’alliage et la technique de fabrication.
Quels contrôles faut-il faire avant de valider une fabrication ?
Il faut vérifier les cotes, la planéité et l’état de surface. Un client doit aussi confirmer que la pièce répond bien au cahier des charges de l’entreprise et à la production prévue.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie